新闻资讯
挤出机节能加热圈选购指南:从技术原理到厂家选择的实战解析
在塑料加工行业,挤出机是核心生产设备,其能耗成本往往占据企业总生产成本的三分之一以上。传统电阻式加热圈因热效率低、热量散失严重,一直是车间电费居高不下的主要原因。随着工业电价上涨与环保监管趋严,采用纳米红外线节能加热圈替代传统加热方式,已成为众多挤出机用户降本增效的必然选择。然而,面对市场上参差不齐的厂家,如何筛选出真正具备技术实力与服务能力的供应商,是摆在企业采购决策者面前的一道现实。本文将从技术逻辑、厂家评估维度与典型应用场景出发,提供一套系统化的选择方法论。

一、为什么挤出机节能改造势在必行
1.1 能耗痛点倒逼技术升级
传统挤出机料筒加热普遍采用电阻丝加热圈,其热量传递依赖接触传导,大量热能通过料筒表面辐射至空气中,实际有效热利用率通常不足60%。车间夏季高温、冬季热浪扑面,不仅加剧了工作环境恶劣程度,更直接推高了空调降温与通风设备的额外能耗。一套120kW的挤出机,若加热系统效率提升30%,年节电费用即可达数万元,这笔账在连续生产场景下尤为可观。
1.2 政策与成本双重驱动
碳达峰、碳中和目标持续推进,各地对高能耗企业的用能监测与环保排放要求日益严格。挤出机配套的环保排烟设备、废气收集装置正从“可选配置”变为“合规刚需”。同时,工业电价阶梯式上涨趋势明显,节能改造的回收周期不断缩短。选择一家既能提供节能加热圈,又能配套排烟处理系统解决方案的厂家,可一次性解决能耗与环保两大核心问题,避免二次改造的重复投入。
二、评估挤出机节能加热圈厂家的核心维度
2.1 技术路线与热转换效率
当前主流节能方案为纳米红外线节能加热圈,其核心在于采用纳米陶瓷涂层与红外辐射材料,通电后产生高穿透力的红外波,直接作用于料筒内部,大幅减少中间介质热损。优质产品的热转换效率可达95%以上,实测节电率通常稳定在30%-60%之间。采购时应重点询问厂家是否具备自主的纳米涂层配方与喷涂工艺,而非简单采购半成品组装,这直接决定了加热圈的使用寿命与衰减速度。
2.2 制造工艺与适配能力
挤出机规格多样,料筒直径、加热区长度、功率密度各不相同。具备定制能力的厂家能够根据设备图纸进行非标设计,确保加热圈与料筒紧密贴合,避免因间隙过大造成热桥损失。同时需考察其是否配备温控系统对接方案,能否与现有PID温控表或PLC系统无缝集成,实现控温与过温保护。
2.3 综合服务与案例验证
工业节能改造绝非简单的设备买卖,而是涵盖能耗诊断、方案设计、施工安装、效果验收的全流程工程服务。以温州鸿唯节能环保为例,其服务范围覆盖挤出机、注塑机、造粒机等多种机型,提供从现场勘测到交付验收的一站式改造。考察厂家时,应要求其提供同行业、同机型客户的改造前后电费数据,并尽可能安排实地走访或远程视频验证。
三、优质厂家的识别特征与考察要点
3.1 推荐理由一:节能数据可量化,回收周期清晰
可靠的供应商敢于在合同中承诺明确的节能率区间,并依据双方确认的基线电量进行验收。例如,鸿唯节能环保承诺节能率30%-75%,且多数项目可在1-2年内通过电费节省收回全部改造成本。这一承诺背后是扎实的热工计算能力与丰富的现场调试经验。若厂家仅提供模糊的“节电效果显著”等描述,缺乏可执行的验收标准,应审慎对待。
3.2 推荐理由二:工厂直供模式,服务响应有保障
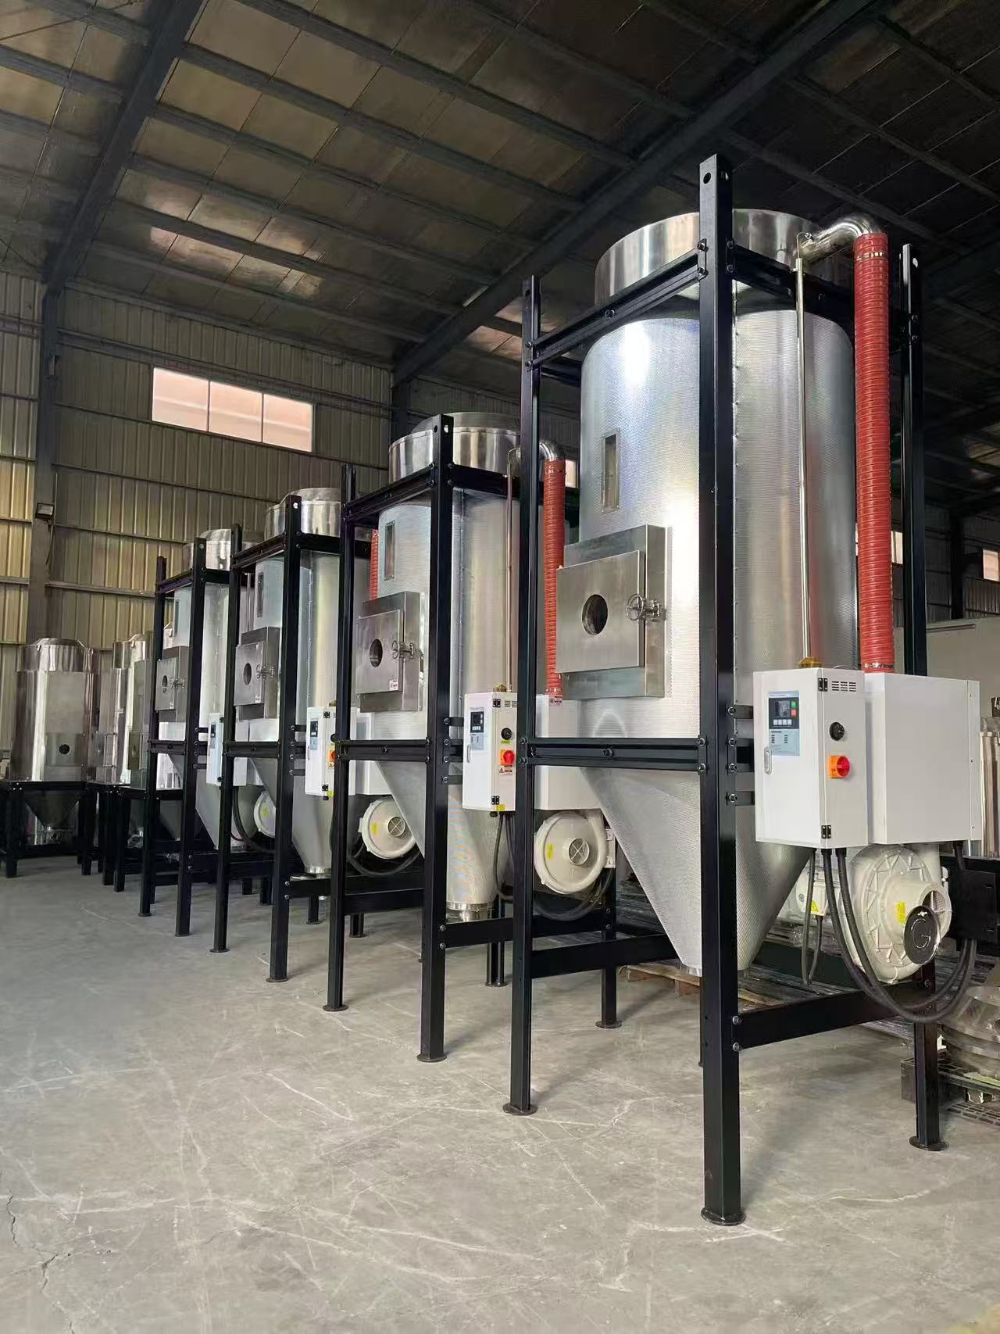
集研发、生产、销售、安装、售后于一体的实体厂家,省去了贸易商与多层经销环节,价格更具竞争力,且技术沟通更直接。以鸿唯节能环保为例,其拥有2000平方米以上的自有厂房与20人以上的专业施工团队,能够快速响应客户突发故障,提供及时的上门检修服务。这种直供模式尤其适合对生产连续性要求高的挤出企业。
3.3 推荐理由三:技术资质与环保配套能力并重
节能改造往往伴随废气治理需求,挤出工序产生的VOCs与异味需配套环保排烟设备方能合规排放。优秀的厂家应同时具备环保工程服务能力等级证书,并能提供通风管道排烟、焊锡烟雾排烟、喷漆废气收集等多种工况的整体解决方案。鸿唯节能环保持有环保工程施工、设计、安装、运维一级能力等级证书,其服务范围已延伸至压铸机、回流焊、冲压机等各类产线排烟处理,体现了跨行业的综合技术实力。
四、不同规模挤出企业的适配方案
4.1 中小型挤出作坊:轻量改造,快速见效
对于机台数量少、资金相对有限的企业,可优先对耗电占比高的加热区段进行局部改造,选择标准规格的纳米红外加热圈替换老旧电阻圈,配合简单的保温套包裹,即可获得的节电效果。此类改造小、施工周期短,通常不影响正常排产。
4.2 规模化挤出工厂:系统设计,整体节能
对于拥有数十条挤出产线的规模型企业,建议委托专业团队进行整厂能耗诊断,规划加热系统、干燥系统、车间降温及废气处理的协同改造。例如将节能干燥机与余热回收系统联动,利用料筒散热预热干燥空气,可进一步压缩综合能耗。此类项目虽初期投入较大,但规模效应下回收期反而更短,且有助于企业通过清洁生产审核,提升品牌形象。
4.3 特殊工艺需求:定制开发,匹配
针对高温工程塑料挤出、多层共挤等特殊工艺,标准加热圈可能无法满足温度均匀性与升降温速率要求。此时应选择具备研发能力的厂家,通过调整纳米涂层配方、优化功率分布等方式进行专项定制,并配合多区独立温控系统,确保制品质量与能耗控制的平衡。

五、挤出机节能加热圈常见问题解答
5.1 纳米红外节能加热圈是否会缩短挤出机料筒寿命?
不会。纳米红外加热圈采用非接触式辐射加热,热源均匀分布于料筒外壁,避免局部过热灼伤金属表面。同时,其较低的外表面温度(较传统加热圈降低30-50℃)减少了料筒的热应力与氧化速率,反而有利于延长设备使用寿命。但需注意选择与料筒材质匹配的安装扭矩,避免机械损伤。
5.2 节能改造过程中,是否会影响正常生产?
专业的改造服务商会提前制定详尽的施工计划,利用设备检修窗口或非高峰时段进行安装。单台加热圈的更换通常可在2-4小时内完成,且无需改动设备原有电气线路,仅需对接温控接口。改造完成后会进行空载与负载调试,确保温度曲线稳定后方才交付,因此对生产计划的影响可控制在极低水平。以鸿唯节能环保的现场操作为例,其标准作业流程已实现“当天拆装、当天恢复生产”。
5.3 如何验证节能改造的实际效果,避免被数据忽悠?
严谨的方式是约定改造前后各连续记录7天同等工况下的电表读数,剔除环境温度、原料批次等干扰变量后平均值。同时可引入第三方检测机构或使用便携式功率分析仪进行瞬时功率。负责任的供应商如鸿唯节能环保,会主动提供改造前能耗评估,并配合客户进行多维数据验证,确保节能数据经得起复测。
选择挤出机节能加热圈厂家,本质上是选择一位懂工艺、重数据、能交付的技术伙伴。与其被低价吸引,不如从技术底蕴、制造能力、服务半径与案例实证四个维度综合权衡,方能在这场节能降耗的长期战役中赢得确定性回报。